
Flow Wrapper Horizontal: Optimización Del Rendimiento, Velocidad De Línea Y Reducción De Mermas

Una envolvedora horizontal de flujo es una máquina diseñada para envolver productos individuales o en grupo mediante una película flexible que se desplaza en sentido horizontal respecto al producto. El equipo alimenta el producto, lo coloca frente a la película, forma el tubo de film alrededor del artículo y realiza sellos longitudinales y transversales para obtener paquetes compactos. En entornos industriales, este tipo de maquinaria se enfoca en equilibrar la velocidad de línea, la consistencia del sellado y el manejo delicado del producto para mantener calidad y rendimiento operacional.
Los componentes habituales incluyen alimentadores, transportadores, formadores de film, barras de sellado y sistemas de corte, además de controles electrónicos para sincronizar movimientos. Las decisiones sobre velocidad y ajustes de sellado suelen depender de las características del producto (tamaño, fragilidad, temperatura), el tipo de film (termoplástico, laminado) y los requisitos de presentación. En la operación cotidiana, la optimización busca reducir desperdicio de material y rechazos sin sacrificar la cadencia de producción requerida por la línea.
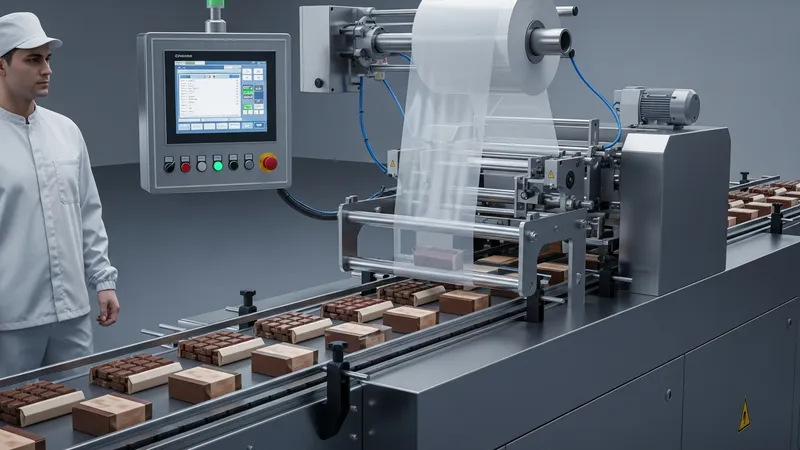
- Envolvedora de movimiento continuo: sistema en el que el film y los elementos se mueven sin detenerse; suele usarse para productos uniformes y puede ofrecer cadencias elevadas.
- Envolvedora de movimiento intermitente: realiza sellados con paradas controladas; puede facilitar sellados más precisos en productos con geometrías variables o con necesidad de mayor control térmico.
- Sistemas integrados de alimentación y agrupado: módulos que alinean, agrupan o dosifican producto antes de la envoltura para mantener ritmo y consistencia en la alimentación al cabezal de envoltura.
La velocidad de línea es un factor compuesto: no solo la capacidad nominal de la envolvedora, sino también la sincronía con alimentadores y procesos adyacentes. Una máquina puede tener una capacidad teórica alta, pero la velocidad real en planta puede verse limitada por el ritmo del empaque primario, la variabilidad del producto o tiempos de cambio de formato. Por esta razón, los equipos suelen evaluarse por rendimiento efectivo en condiciones de producción y por la estabilidad de salida, donde variaciones de alimentación pueden causar rebabas o productos mal sellados.
La precisión en el sellado depende de temperatura, presión y tiempo de contacto, y la selección del film influye en la robustez del sello y en la apariencia final. Películas con diferentes compuestos requieren ajustes de temperatura y velocidades de sellado distintas; además, la tensión del film y el control del formado afectan la alineación del sello longitudinal. En operaciones continuas, un control fino de estas variables puede reducir re-trabajos y paquetes rechazados, mientras que un control deficiente puede aumentar mermas y llevar a inconsistencias visuales.
Los controles y la automatización pueden mejorar repetibilidad: PLCs, servomotores y sensores permiten ajustes finos y cambios de formato más rápidos. Sistemas de control modernos suelen registrar parámetros de proceso, lo que facilita el diagnóstico cuando aparece un patrón de rechazo. Sin embargo, la implementación de automatización requiere una configuración cuidadosa y validación de parámetros para cada producto o presentación, ya que sobreajustar puede introducir complejidad operativa sin beneficios claros.
La reducción de desperdicios en envolvedoras horizontales suele abordarse en varios frentes: optimización del uso del film (ancho y longitud), ajustes de corte para minimizar rebabas, y estabilización de la alimentación para evitar paradas bruscas. También es común implementar inspección en línea para detectar sellados deficientes antes del embalaje secundario. Estas medidas pueden reducir merma directa, pero su eficacia depende de la disciplina de mantenimiento y de la calidad inicial del film y materias primas empleadas.
En resumen, la envoltura horizontal combina mecánica de movimiento, control térmico y gestión de materiales para buscar un equilibrio entre velocidad de línea y calidad del sellado, con impactos directos en merma y eficiencia. La próxima sección examina en detalle los tipos de movimiento y su influencia en la velocidad y el rendimiento de línea.